
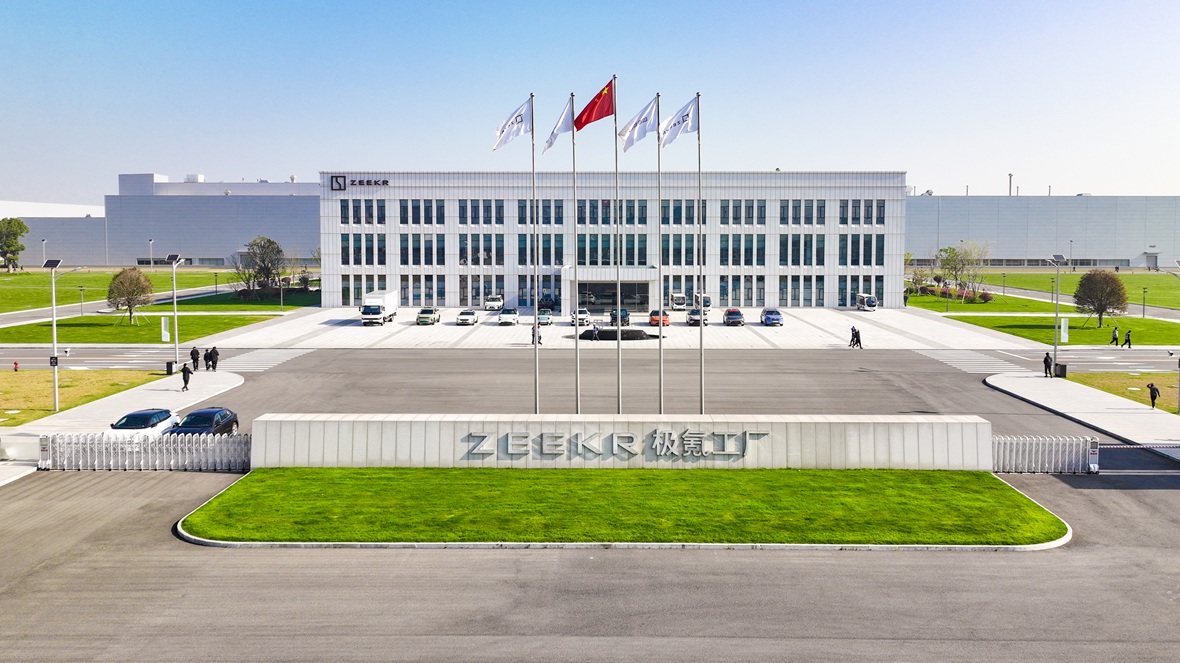
В продължение на близо век центърът на световното автомобилостроене се местеше между три индустриални титана: Детройт и американския Среден запад, японския производствен коридор, оглавяван от Toyota, и германския център за прецизно инженерство. Днес една-единствена държава произвежда повече леки автомобили, камиони и автобуси на всеки дванадесет месеца, отколкото трите исторически автомобилни свръхсили взети заедно, анализира картинката engineerine.com.
Според данните за годишното производство от Международната организация на автомобилните производители (OICA) и Китайската асоциация на автомобилните производители (CAAM), през 2023 г. Китай премина историческата граница от 30 милиона превозни средства (30,16 милиона броя), през 2024 г. стигна 31,28 милиона, а впоследствие достигна нива до 34 милиона броя – което означава, че приблизително едно от всеки три моторни превозни средства, произведени на планетата, идва оттам.
През същия период САЩ са произвеждали около 10,6 милиона превозни средства годишно, Япония – приблизително 8,2 до 9,0 милиона, а Германия – около 4,1 милиона. Дори ако съберем резултатите на тези три индустриални гиганта – общо около 23 милиона превозни средства – производството на Китай надвишава общия им сбор със седем до десет милиона единици годишно.
Това, което прави тази производствена траектория забележителна за историците на индустрията, е нейната скорост. През 2000 г. Китай е произвеждал едва 2 милиона превозни средства годишно – по-малко от Испания или Франция по онова време – предимно в заводи, създадени чрез съвместни предприятия, които са сглобявали по-стари чуждестранни модели. В рамките само на едно поколение, благодарение на вътрешни капиталови инвестиции, високоскоростна логистична инфраструктура и решителен завой към превозни средства с нови енергийни източници (NEV) – изцяло електрически автомобили и плъг-ин хибриди – беше напълно променена физическата архитектура на процеса по създаване на един автомобил.
Реалност и заблуда
Критиците, които все още си представят евтиното производство като редици от работници, извършващи ръчен монтаж с пневматични гайковерти в ръце, са изостанали с двадесет години от реалността.
Ако влезете в производствените халета на обширните комплекси на BYD в Джънджоу или Хъфей, в силно автоматизирания завод на Xiaomi EV в Пекин, в „интелигентното“ предприятие на Zeekr в Нинбо или в Giga Shanghai на Tesla, ще забележите, че определящият фактор не е евтината работна ръка, а мащабната капиталова автоматизация, консолидирането на структурните компоненти и изключително близкото разположение на доставчиците.
Какво е takt time
В автомобилното производство ефективността зависи изцяло от т.нар. „такт“ (takt time) – точния брой секунди, които изминават между излизането на един готов автомобил от поточната линия и появата на следващия. Докато в традиционните заводи със среден обем на производство този интервал обикновено е между 75 и 120 секунди, водещите китайски мегазаводи за електромобили често постигат такт от 40 до 60 секунди. Това означава, че от една поточна линия излизат между 60 и 90 готови автомобила на всеки час.
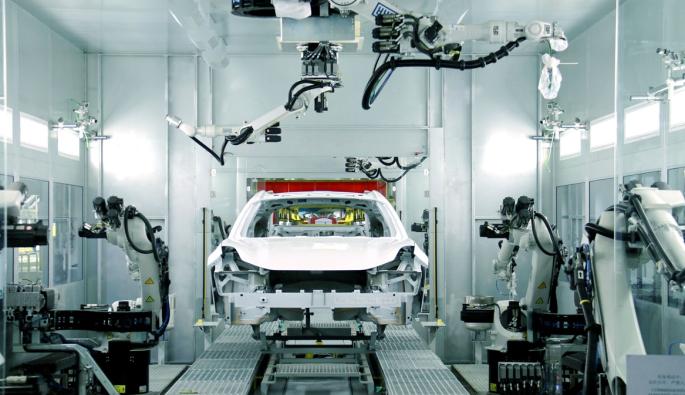
Zeekr
Модерният завод
Постигането на такъв темп е възможно благодарение на цеховете за изработка на каросерии (body-in-white – BIW), където степента на автоматизация надхвърля 90–97%. Те често са наричани „тъмни заводи“ (dark factories), тъй като роботизираните клетки теоретично биха могли да работят и при изключено осветление.
Многоосни роботизирани системи: В един съвременен цех за каросерии работят от 700 до над 1000 шестоосни робота, доставени от водещи световни и местни компании (като KUKA, ABB, FANUC, Estun и Inovance). Те едновременно извършват точково заваряване, нитоване чрез самопробиване, лазерно спояване и нанасяне на структурни лепила, като работят в тясно координирани зони.
Автономни мобилни роботи (AMR) без фиксирани трасета: Вместо стоманени конвейери, закрепени за пода – чието пренастройване за нов модел отнема месеци – тук се използват стотици роботи (AMR), управлявани чрез LiDAR и 5G мрежи. Те динамично транспортират врати, арматурни табла и батерийни пакети, което позволява на една и съща линия да произвежда последователно както седани, така и SUV автомобили.
Вградена оптична метрология с изкуствен интелект: Лазерни радари и системи за сканиране със структурирана светлина проверяват 100% от преминаващите каросерии (а не само отделни избрани бройки). Това позволява откриването на отклонения в щамповането, измервани в части от милиметъра, още преди дефектна заварка да доведе до проблеми на следващите етапи от производството.
Gigacasting с 9000 тона сила: 80 заварени детайла в един алуминиев отливък
Няма машина, която да символизира по-добре икономиката на съвременното производство на електромобили от т.нар. „гигапреса“ (gigapress). В миналото задният секция на автомобила и точките за окачването са се изработвали чрез щамповане на 70 до 100 отделни стоманени листа, които са били фиксирани в сложни приспособления и съединявани чрез стотици роботизирани точкови заварки, разпределени между десетки работни станции.
Технологията, въведена в мащабен план от Tesla съвместно с производителя на преси IDRA и бързо развита от китайските гиганти в леенето под налягане LK Technology, Haitian и Buhler, наложи използването на свръхголеми машини за леене под високо налягане. Тези машини, упражняващи сила на пресоване от 6000, 9000 и дори над 12 000 тона, вече са стандартно оборудване в китайските заводи за електромобили.
На всеки 80 до 120 секунди система за леене под вакуум инжектира до 80–100 килограма специално разработена алуминиева сплав (създадена от металурзи така, че да осигури висока пластичност при удар, без да изисква термична обработка в пещи, която би довела до деформации) във водно охлаждана матрица от инструментална стомана. Резултатът е цялостен структурен елемент на задната или предната част на шасито, излят като един детайл. Това драстично намалява броя на компонентите, елиминира стотици заваръчни съединения, олекотява конструкцията с 15% до 25% и свива необходимата производствена площ с около една трета.
Вертикална интеграция и „четиричасов кръг на веригата за доставки“
Дори най-бързият робот на поточната линия остава безполезен, ако само един микрочип, кабелен сноп или батериен модул заседне на митницата. Докато западните и японските автомобилни производители десетилетия наред са разчитали на външни доставчици от различни континенти, гонейки възможно най-ниска цена за единица продукт, водещите китайски производители са оптимизирали веригата за доставки както вертикално (в рамките на една компания), така и географски (чрез регионални мегаклъстери).
Вземете за пример гиганта в производството на електрически автомобили BYD. Компанията е известна с това, че произвежда почти всичко в автомобилите си – с изключение на гумите и стъклата. Тя добива и преработва суровини за батерии, произвежда собствени структурни литиево-желязо-фосфатни (LFP) клетки тип „острие“ (Blade), навива медните намотки за своите тягови електродвигатели, изработва силови полупроводници от силициев карбид (SiC) и дори оперира собствен флот от специализирани кораби за превоз на автомобили.
Междувременно, в района на делтата на река Яндзъ – обхващащ Шанхай, Чанчжоу, Хъфей и Нинбо – се говори за концепцията за „четиричасова верига на доставки“: всеки компонент, необходим за изграждането на един „умен“ електромобил – от рамките на седалките и клапаните за термопомпените системи до LiDAR сензорите, отлетите корпуси и батерийните клетки на CATL – може да бъде доставен до завода за финално сглобяване в рамките на четири часа.
Архитектурната интеграция на батериите доведе до допълнително намаляване на разходите. Чрез преминаване от традиционните конфигурации (клетки към модули и след това към батериен пакет) към архитектури от типа „клетка към пакет“ (Cell-to-Pack – CTP) и „клетка към каросерия“ (Cell-to-Body – CTB), инженерите напълно елиминираха междинните модулни корпуси. Вместо това, те използват дълги, огнеустойчиви LFP клетки като структурни напречни елементи, чийто горен капак служи едновременно и за под на купето. Това повишава обемната ефективност на батерийния пакет и същевременно увеличава устойчивостта на шасито на усукване до над 40 000 Nm на градус.
„Дигитални близнаци“ и 18-месечни цикли за разработка на автомобили
Високата скорост на производствената линия е съчетана със съкратени срокове за научноизследователска и развойна дейност. Традиционните западни и японски автомобилни производители обикновено се нуждаят от 48 до 60 месеца, за да преминат пътя от създаването на глинен модел до началото на серийното производство на един изцяло нов автомобил. Чрез комбиниране на виртуални симулации на катастрофи, унифицирани зонални електрически архитектури (които намаляват дължината на кабелните снопове в автомобила с повече от километър) и пълни 3D „дигитални близнаци“ на заводите, водещите китайски екипи за разработка на електромобили успяват да превърнат концепциите в серийно производство само за 18 до 24 месеца. Така те усъвършенстват хардуера със скорост, близка до тази в сектора на потребителската електроника.
Компромисите: ценови войни, ремонтопригодност и глобални мита
Доминирането на инженерите в мащаб от 30 милиона бройки е съпроводено със сериозни структурни главоболия, а анализаторите в индустрията открояват три основни точки на натиск:
1. Брутален вътрешен свръхкапацитет и свиване на маржовете: С повече от сто марки електромобили, конкуриращи се в Китай, и общ инсталиран заводски капацитет, оценен на над 40 милиона бройки, безмилостните вътрешни ценови войни свиха нетните маржове и принудиха по-малките стартиращи компании да се консолидират или фалират.
2. Ремонтопригодност при сблъсък чрез гигакастинг: Докато еднокомпонентните алуминиеви задни каросерии намаляват разходите за сглобяване, умерена силен удар отзад на магистрала, която напуква структурна отливка, може да бъде трудна или скъпа за изправяне или заваряване от автосервизите, което принуждава застрахователите и инженерите да проектират болтови жертвени кутии за смачкване преди основната отливка.
3. Геополитически тарифни стени: Рязко нарастващият износ – надхвърлящ 5 до 6 милиона превозни средства годишно – задейства стръмни компенсаторни тарифи в САЩ и ЕС, принуждавайки китайските автомобилни производители да изградят локализирани заводи за сглобяване и производство на батерии директно в Унгария, Испания, Тайланд, Бразилия, Турция и Мексико.
Независимо от това как търговските бариери преначертават картите на износа през останалата част от десетилетието, индустриалният урок в тези числа е безпогрешен. Надминаването на комбинираното автомобилно производство на САЩ, Япония и Германия не е постигнато просто чрез изграждането на повече заводи от стария вид – то се случва чрез преоткриване на самия завод около батерии, гигантски алуминиеви отливки, автономни софтуерно дефинирани линии и клъстерни вериги за доставки.
Точно както подвижната поточна линия на Детройт определя началото на ХХ век, а японската стройна производствена система на Toyota определя края на ХХ век, хиперавтоматизираната, вертикално интегрирана мегафабрика за електрически автомобили се превърна в еталон, спрямо който всеки световен автомобилен производител трябва да се съобразява при проектирането си.